DFM und Werkzeugvorentwurf für Werkzeugbauer und Spritzgießer
Aus der STEP-Datei Werkzeugkonzept & Machbarkeit in Minuten
Feasio findet die Entformungsrichtung und jeden Hinterschnitt, schlägt den Mechanismus vor (Schieber, Schrägauswerfer, keilbetätigter geteilter Kern), prüft Entformungsschrägen, Wanddicke, Einfallstellen und die Toleranzen der Zeichnung und schreibt den Kundenbericht und das Briefing für den Werkzeugbau. Sie prüfen und entscheiden.
3 Plätze · zuerst Werkzeugbauer und Spritzgießer in Ungarn
- Eingabe
- STEP oder IGES, Werkstoff, Jahresmenge
- Ergebnis
- Kundenbericht, interne Fassung und Werkzeugbau-Briefing, PPTX und PDF
- Grundlage
- SPI-Klassen, VDI 3400, Stähle nach W.-Nr., Normalien-Formaufbauten
- Berichtssprachen
- Ungarisch und Englisch
Was ein neues Teil kostet, bevor Sie den Auftrag haben
Eine Anfrage kommt als STEP-Datei mit Termin. Bevor das Werkzeug kalkuliert werden kann, muss jemand entscheiden, wie es öffnet, was das Teil festhält, wie viele Kavitäten, welche Maschine und welche Stähle. In den meisten Betrieben ist das der beste Konstrukteur im Haus.
Konstruktionsstunden für Angebote, die Sie verlieren können
Die Konzeptarbeit fällt vor dem Auftrag an. Jedes verlorene Angebot haben Sie trotzdem mit Konstruktionszeit bezahlt.
Der Hinterschnitt, der bei T1 auffällt
Ein Schnapphaken oder eine hinterschnittene Wand, die beim Angebot übersehen wurde, kommt als zusätzlicher Schieber, Stahländerung, weitere Bemusterung und verlorene Marge zurück.
Ein Preis ohne Begründung
Sieht der Kunde nur eine Zahl, vergleicht er Zahlen. Ein Angebot, das zeigt, warum das Werkzeug zwei Schrägauswerfer und einen Heißkanal braucht, gibt ihm etwas anderes zum Vergleichen.
Der erste Durchgang, vom Tisch des Konstrukteurs zu Feasio
| Heute | Mit Feasio | |
|---|---|---|
| Entformungsrichtung | Im CAD nach Augenmaß gedreht, oft in Fahrzeugkoordinaten | Aus den Konstruktionsachsen des Teils gereiht, je Richtung mit dem, was sie festhält und kostet |
| Hinterschnitte | Aus Erfahrung erkannt; manche erst bei T1 | Jede festgehaltene Fläche erfasst und zu benannten Bereichen gruppiert, mit Entformungsrichtung und Weg |
| Mechanismen | Aus dem Kopf skizziert | Die einfachste Entformung, die funktioniert: Schrägauswerfer, Schieber, Kernzüge, V-Schrägauswerferpaare, zweistufiges Auswerfen, Ausschraubkerne, Zwangsentformung |
| Schrägen, Wände, Einfallstellen | Dort geprüft, wo jemand hinschaut | Jede Fläche nach einer vierstufigen Schrägenregel; Wanddickenfeld, Einfallstellen und Hot Spots am Teil markiert |
| Anguss, Kavitäten, Zyklus | Faustregeln in einer Tabelle | Anguss auf der Trennlinie mit Heißkanalregeln, Kavitätenzahl, Maschinengröße und Zykluszeitbereich mit Grundlage |
| Was der Kunde bekommt | Eine E-Mail mit einem Preis | Einen Bericht, der mit dem Ergebnis und den nötigen Teileänderungen beginnt, auf Ungarisch oder Englisch |
So funktioniert es
Drei Schritte. Jedes Ergebnis sagt, was gemessen, was angenommen wurde und was auf Ihre Entscheidung wartet.
Teil hochladen
STEP oder IGES, Werkstoff und Jahresmenge. Sichtflächen, Flächen ohne Anguss und die Textur, falls vorhanden. Was fehlt, wird mit einer gekennzeichneten Vorgabe gefüllt.
Feasio macht den ersten Durchgang
Entformungsrichtung, Schrägen, Wanddicken, Einfallstellen und Hot Spots, Hinterschnitte und die Mechanismen, die sie entformen, Trennlinie und Trennfläche, Anguss und Auswerfer, Werkzeuginnenleben, Kavitäten und Zykluszeit. Schnelle Scans reihen die Optionen; die exakte CAD-Geometrie bestätigt die gewählte.
Sie entscheiden und versenden
Jede Entscheidung kommt mit Empfehlung und den Zahlen dahinter. Übernehmen oder ändern, der Rest folgt. Dann Kundenbericht, interne Fassung und Werkzeugbau-Briefing exportieren.
Worin Ihr Konstrukteur arbeitet
Die Anwendung folgt der Reihenfolge eines Werkzeugkonstrukteurs: Teil, Richtung, Trennung, Werkzeuginnenleben, Layout. Die Bilder stammen aus der aktuellen Version.
-
Das Teil, gelesen wie im Werkzeugbau
Rippen, Dome, Schnapper, Bohrungen, Taschen und Gewinde mit echter Steigung, gezählt und in einem CAD-artigen Baum gruppiert. Werkstoff und Jahresmenge stehen am Teil, weil sie Schrägen, Wanddickengrenzen und Kavitätenzahl bestimmen.
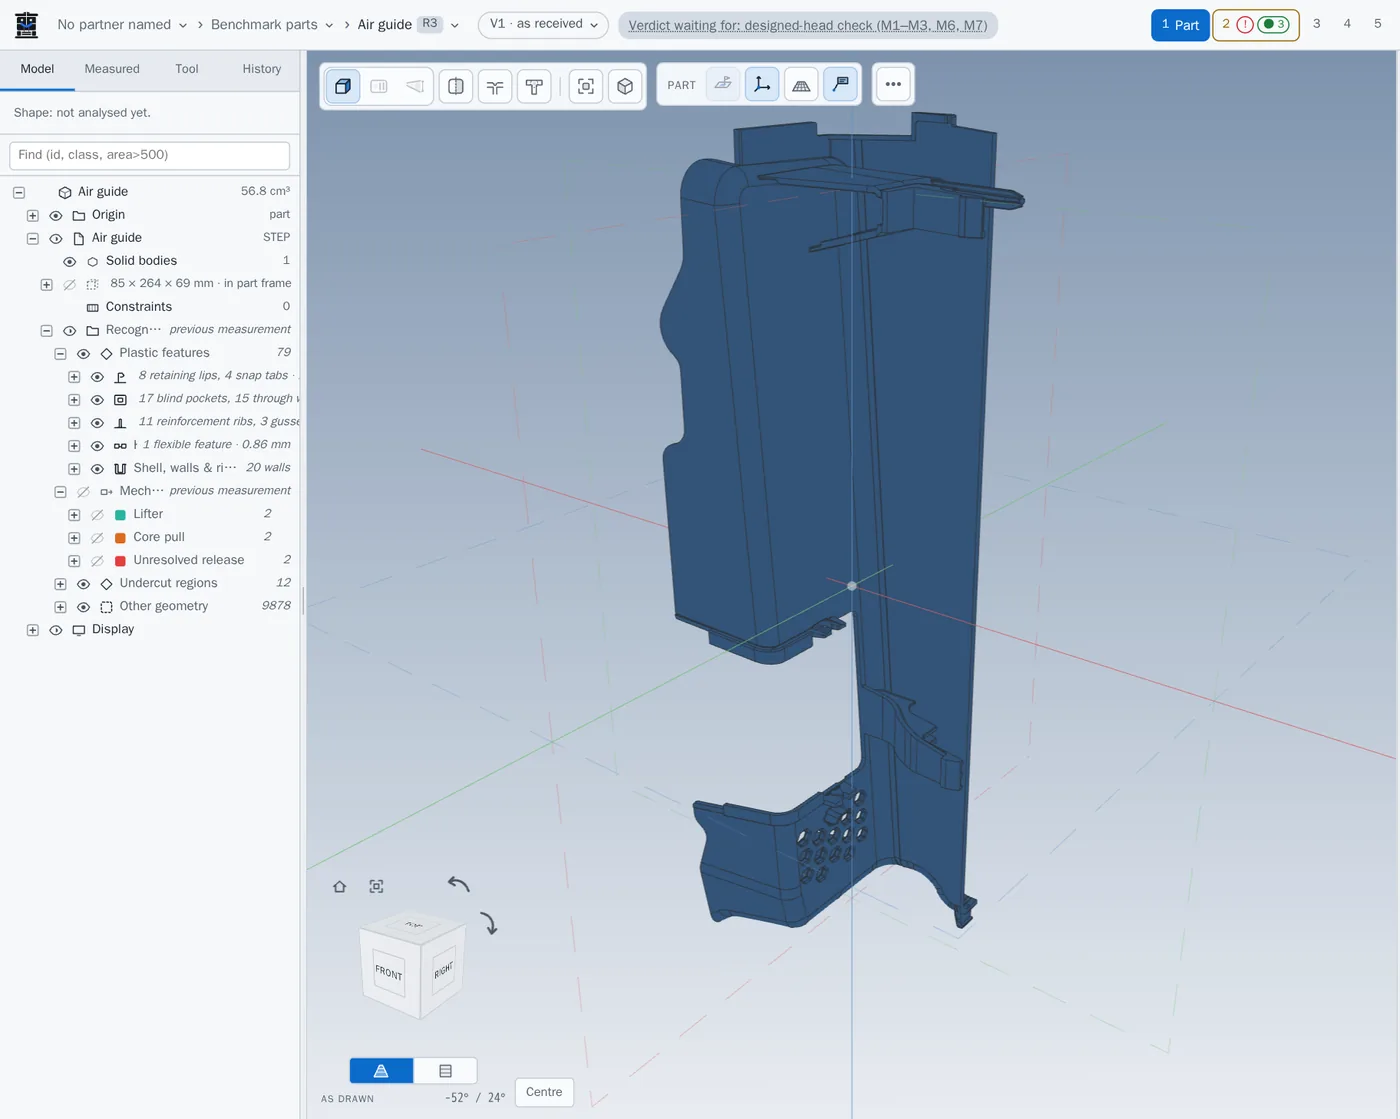
Schritt Teil: 79 erkannte Merkmale an einer Luftführung, nach Art gruppiert. -
Entformungsrichtung und was sie festhält
Feasio liest die Konstruktionsachsen des Teils, sodass auch ein Teil in Fahrzeugkoordinaten entlang seiner Konstruktionsachse öffnet. Für die gewählte Richtung markiert es jede festgehaltene Fläche und gruppiert sie zu Bereichen, jeder mit vorgeschlagener Entformung.
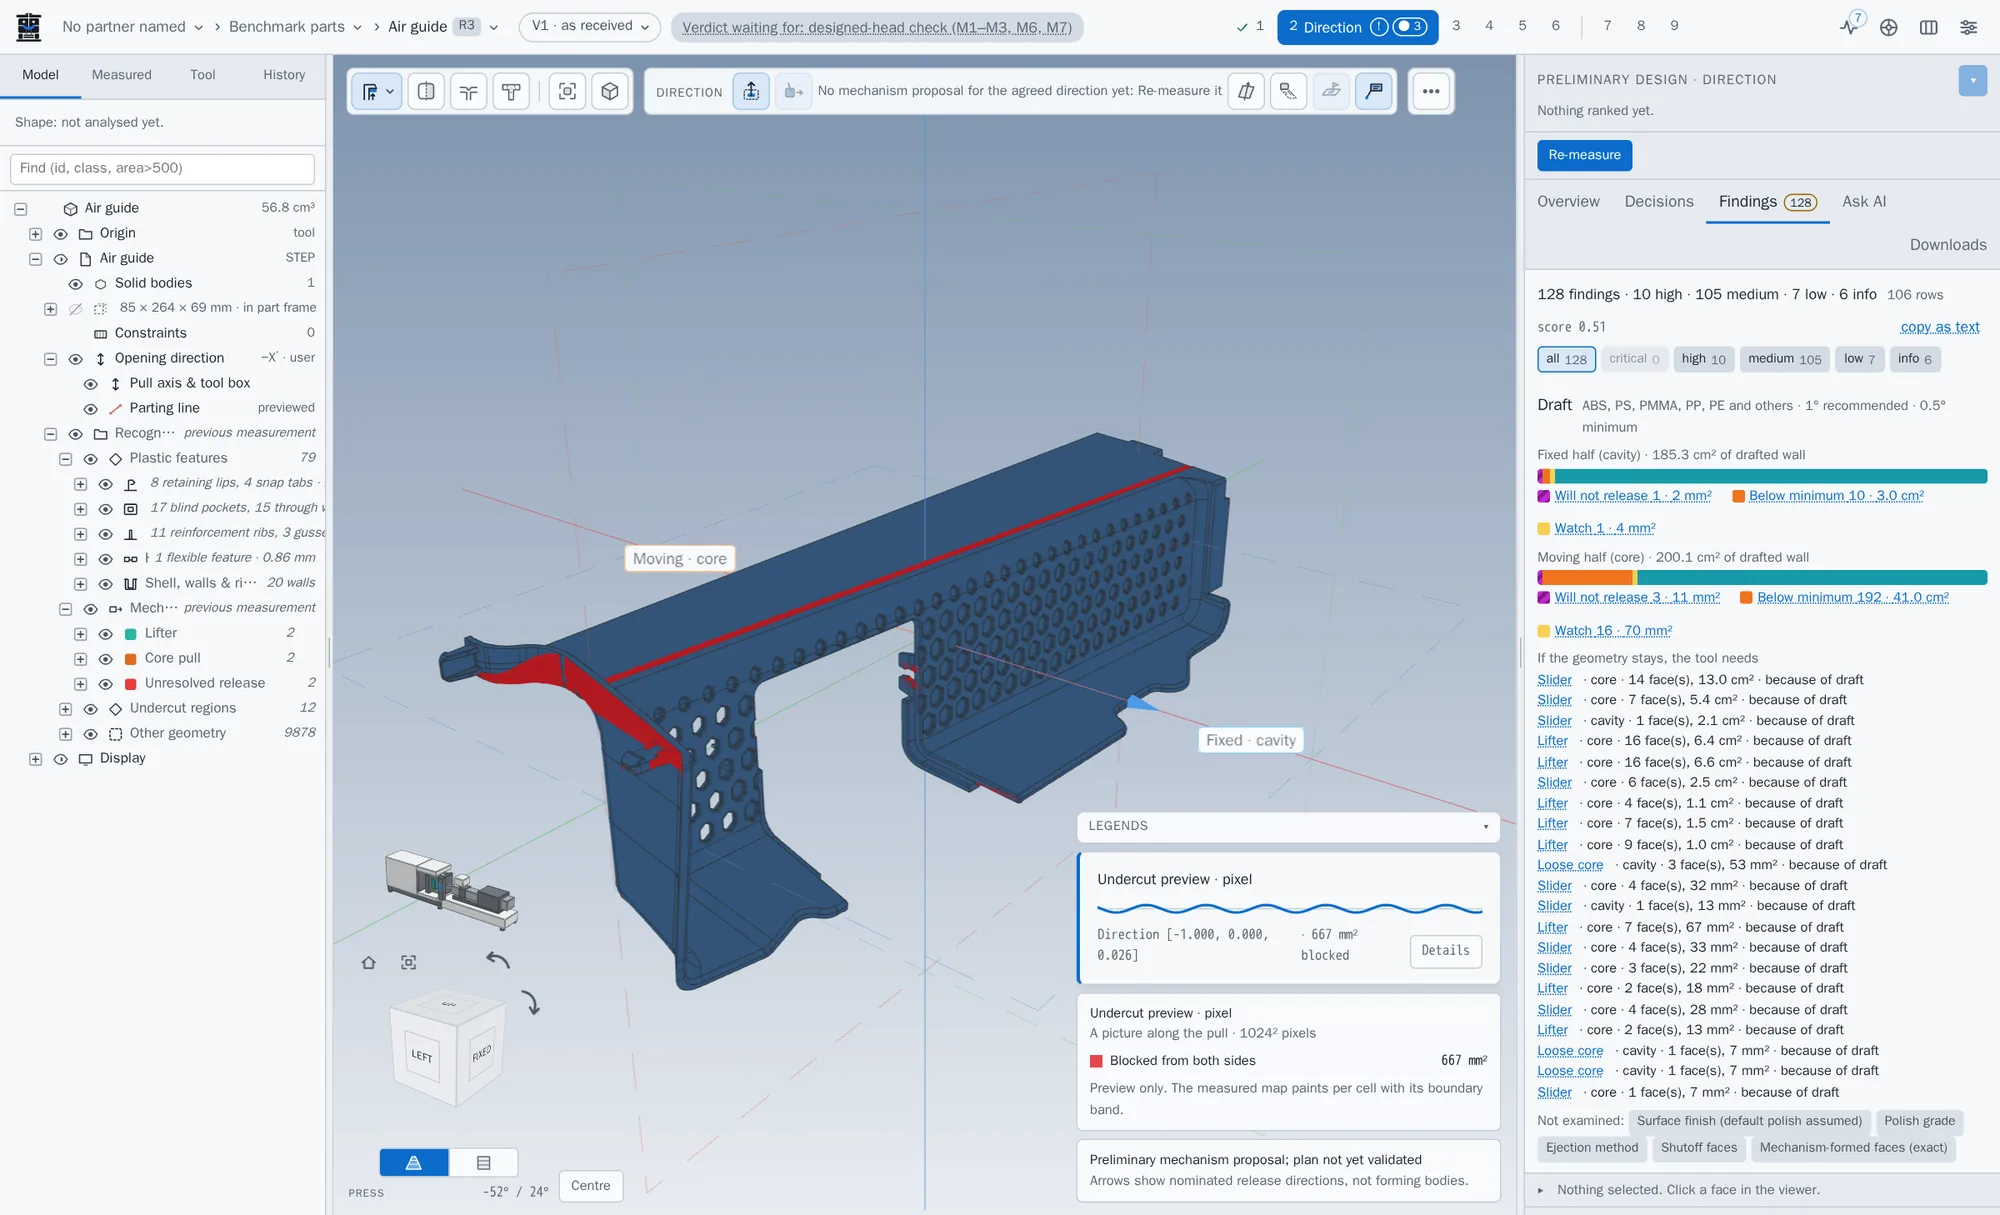
Schritt Richtung: von beiden Hälften blockierte Flächen in Rot. -
Entscheidungen mit Empfehlung
Jede offene Frage kommt als Karte: die Berechnung, die empfohlene Antwort, die Alternativen und eine KI-Einschätzung derselben Zahlen. Wiederholte Befunde laufen unter einem Namen mit Anzahl, sodass Sie eine Gruppe einmal beantworten statt Fläche für Fläche.
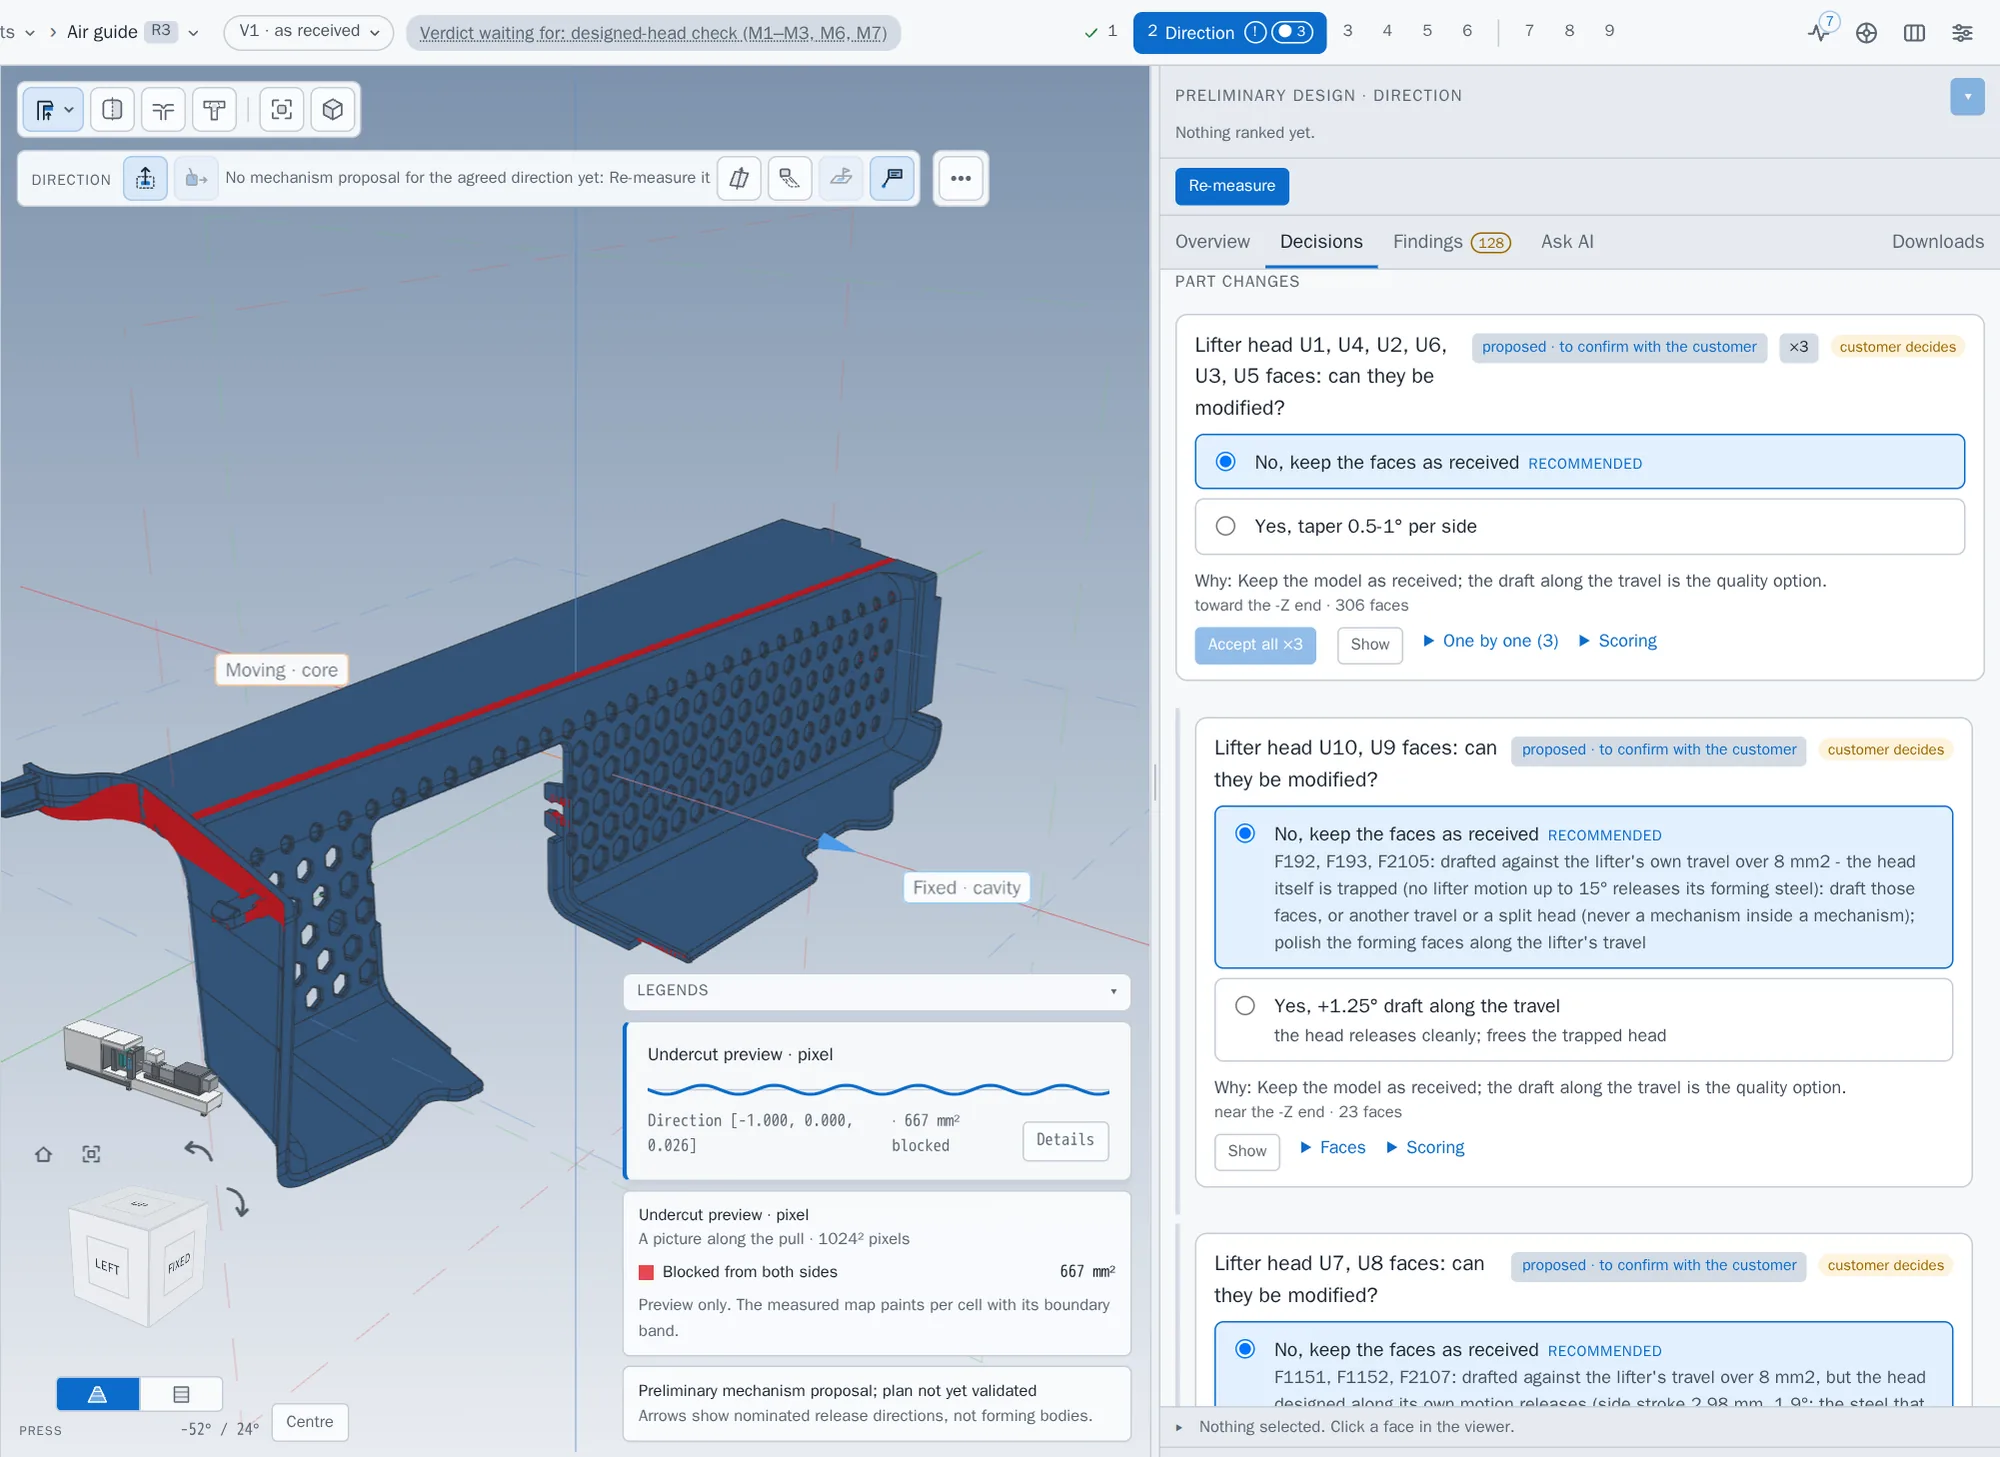
Entscheidungskarten: empfohlene Antwort, Begründung und ein Klick für eine Dreiergruppe. -
Eine Übersicht, wo jedes Teil steht
Die rechte Leiste zeigt den Stand jedes Teils: was fertig ist, was auf Sie wartet und was gerade läuft. Lange Berechnungen zeigen Fortschritt und gemessene Zeit.
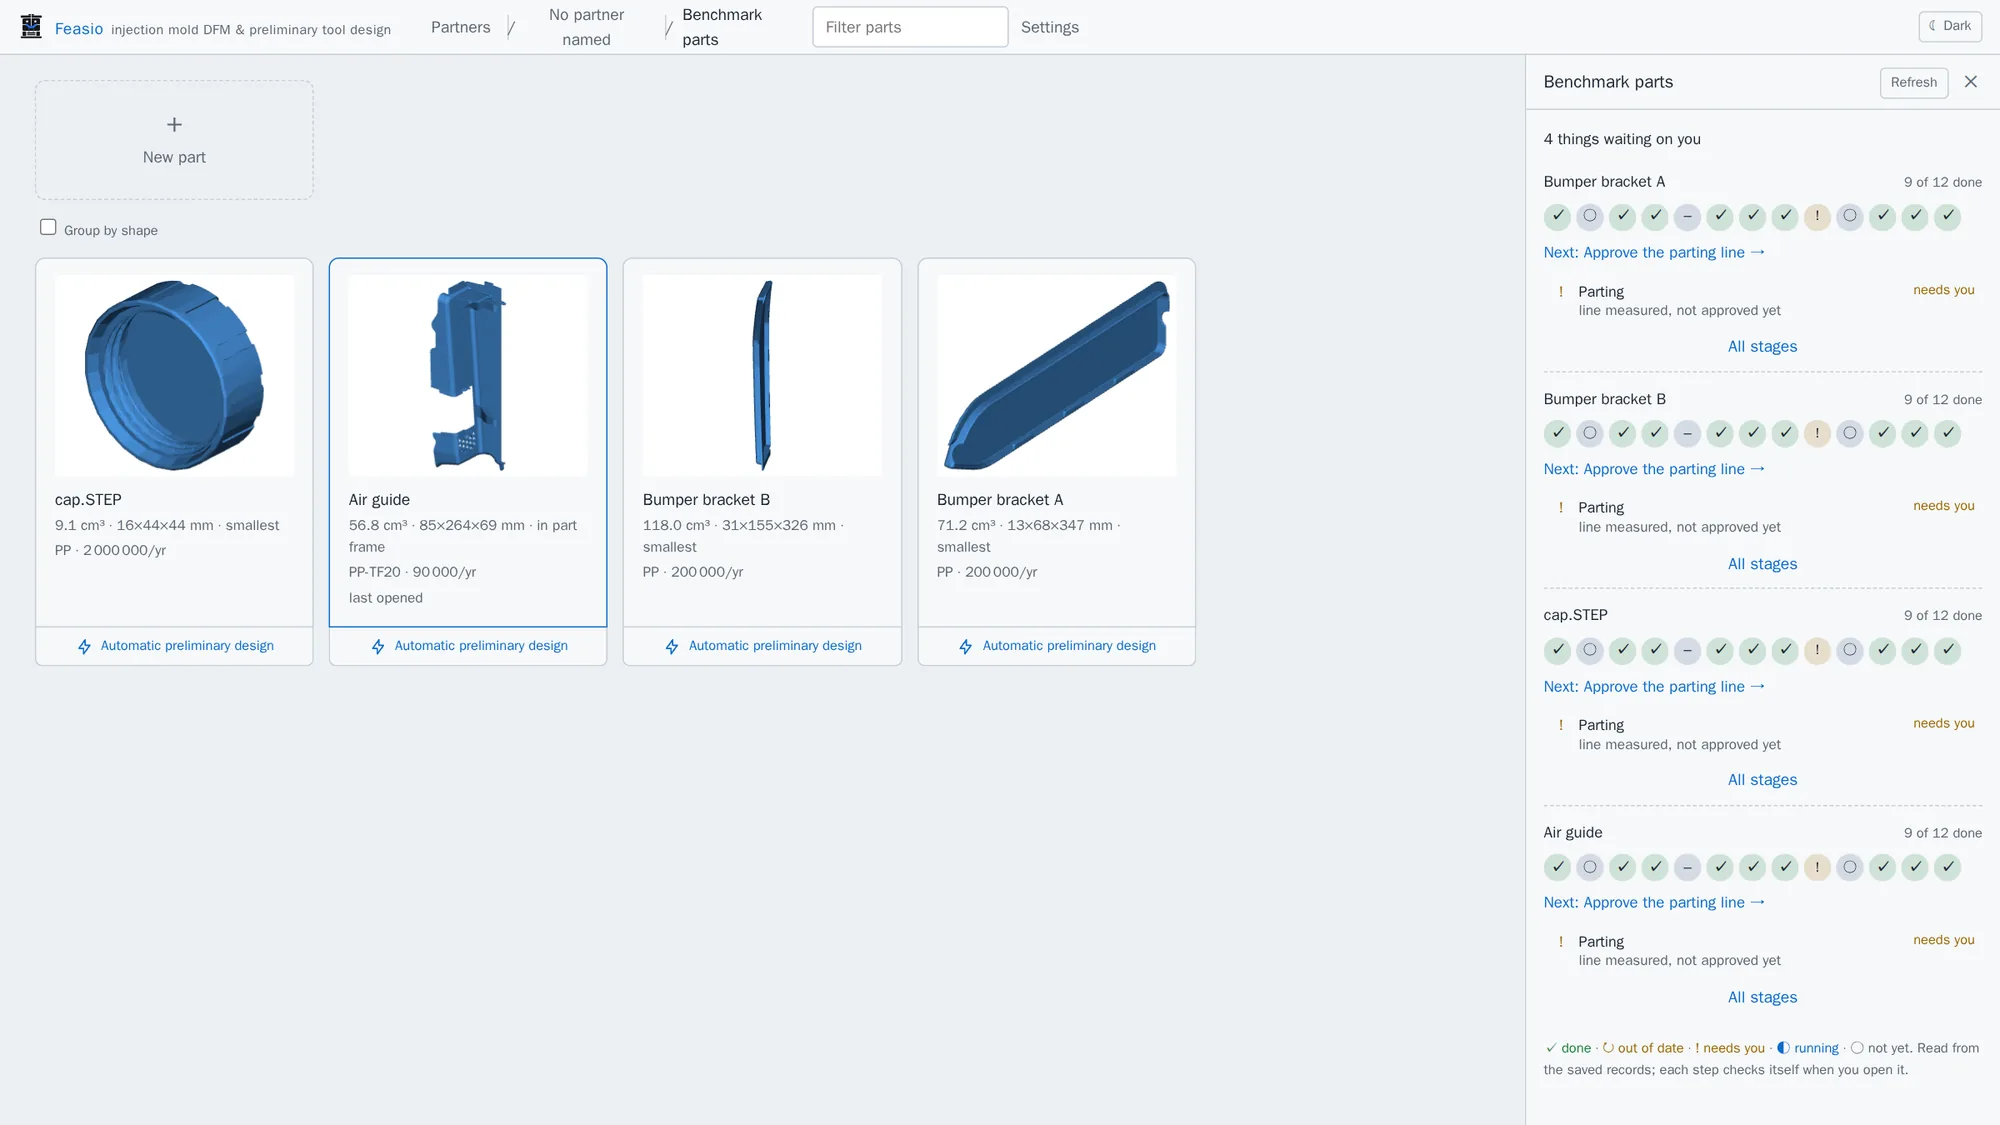
Projektstatus: was je Teil erledigt ist und was als Nächstes auf Sie wartet.
Was Sie aus einer STEP-Datei bekommen
Ein Durchgang, ein Datensatz, ein Bericht. Jeder Punkt ist heute im Produkt.
- Entformungsrichtung im Konstruktionsrahmen des Teils gereiht, mit Begründung und den Kosten jeder Kandidatin
- Schrägenprüfung jede Fläche nach vierstufiger Regel: Werkstoff, Seite, Tiefe und VDI-3400-Textur
- Wanddicke kombiniertes Wanddickenfeld; dünne und dicke Stellen markiert, unsichere Werte grau
- Einfallstellen und Hot Spots Knotenpunkte gegen die Grenze des Werkstoffs, und wo der Kunststoff zuletzt erstarrt
- Hinterschnittkarte festgehaltene Flächen in benannten Bereichen mit Entformungsrichtung und Weg
- Mechanismuskonzept Schrägauswerfer, Schieber, Kernzüge, V-Paare, zweistufiges Auswerfen, Ausschraubkerne und Zwangsentformung, in der Reihenfolge des Werkzeugbaus
- Trennlinie und Trennfläche die Silhouettenlinie, ihre Stufen und die Abdichtflächen
- Anguss und Füllung Anguss auf der Trennlinie, Heiß- oder Kaltkanal nach Regel, Auswerferstifte
- Programm Kavitätenzahl, Schließkraft, Maschinengröße und Zykluszeitbereich mit jedem Anteil erklärt
- Werkzeuginnenleben Einsätze, Mechanismusköpfe und die Öffnungsfolge als Bildfolge und Animation
- Werkzeugspezifikation SPI-Klasse, Stähle nach W.-Nr. und Härte, Bauraum auf Normalien-Plattengrößen
- Werkstoffhinweise wo Werkstoff und Geometrie nicht zusammenpassen
- Berichte Kunden- und interne Fassung plus ein 5–8-seitiges Werkzeugbau-Briefing, auf Ungarisch oder Englisch
- Entscheidungsprotokoll jede Wahl festgehalten und in die nächste Teilerevision übernommen
Der Bericht für Ihren Kunden und das Briefing für den Werkzeugbau
Zuerst das Ergebnis, dann die Belege: ein Befund pro Seite, die Zahl im Titel, Annahmen an einer Stelle. Die Seiten stammen aus echten Exporten, nicht aus Entwürfen.
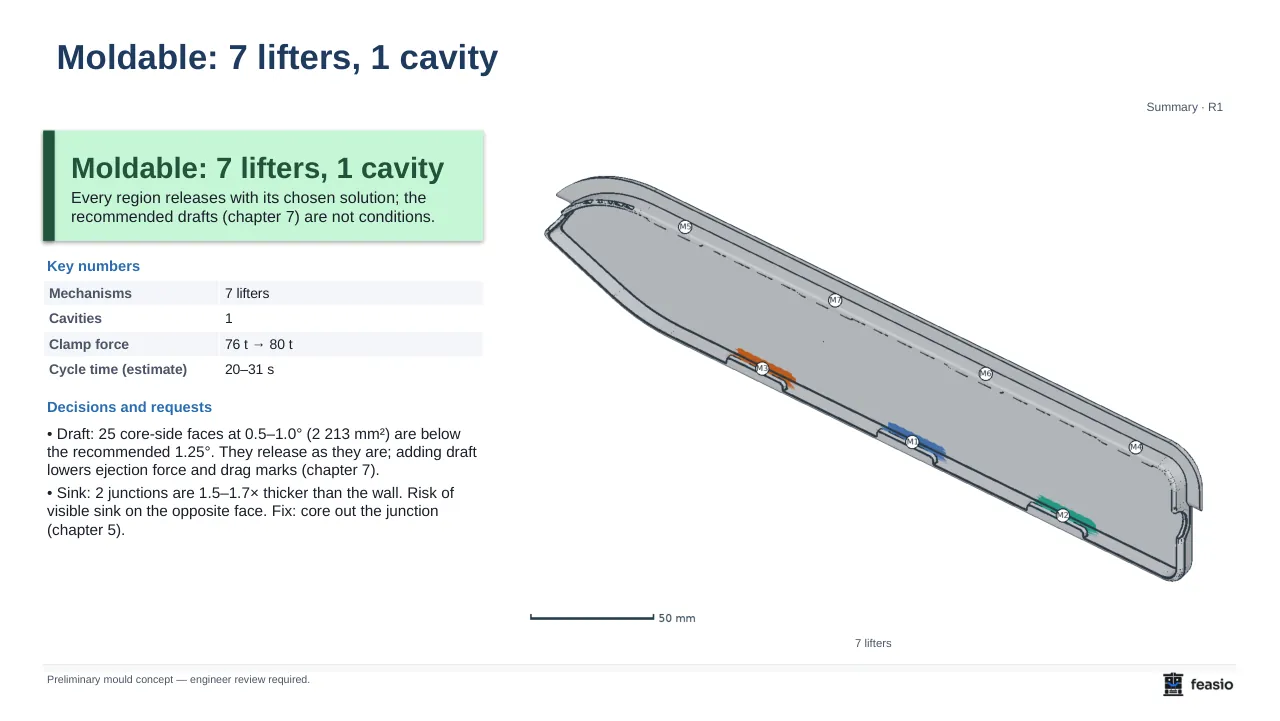
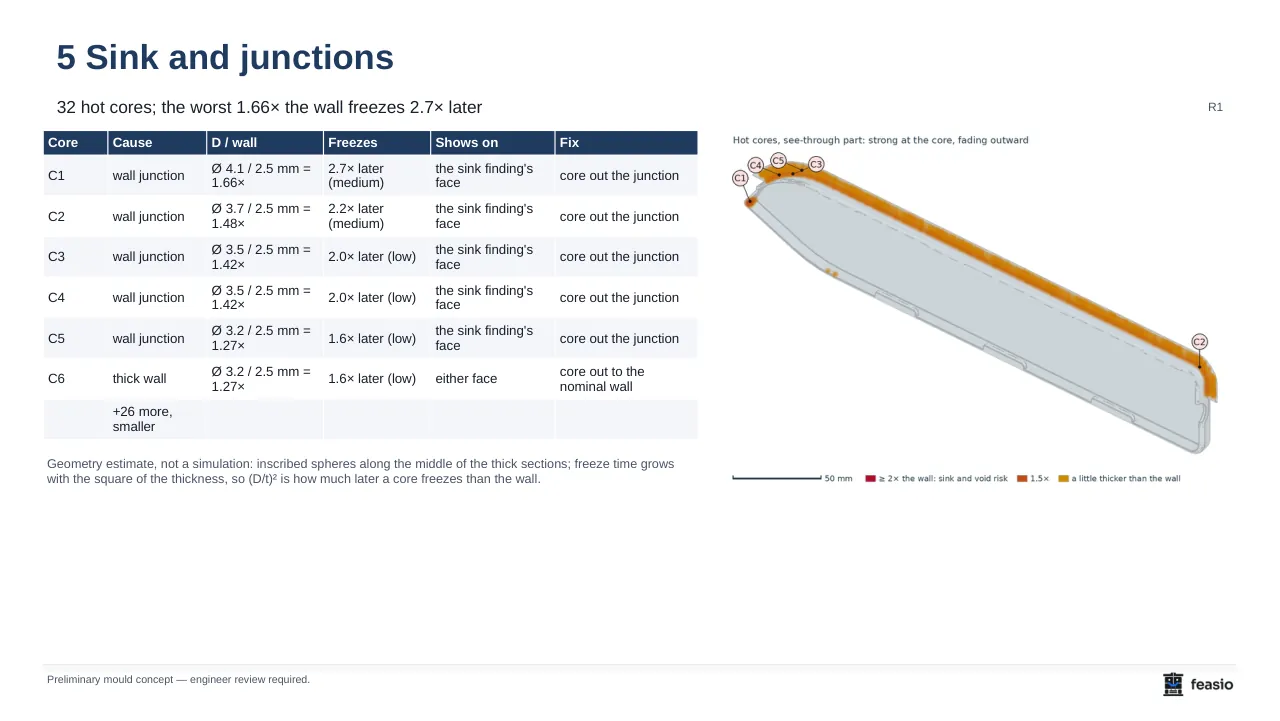
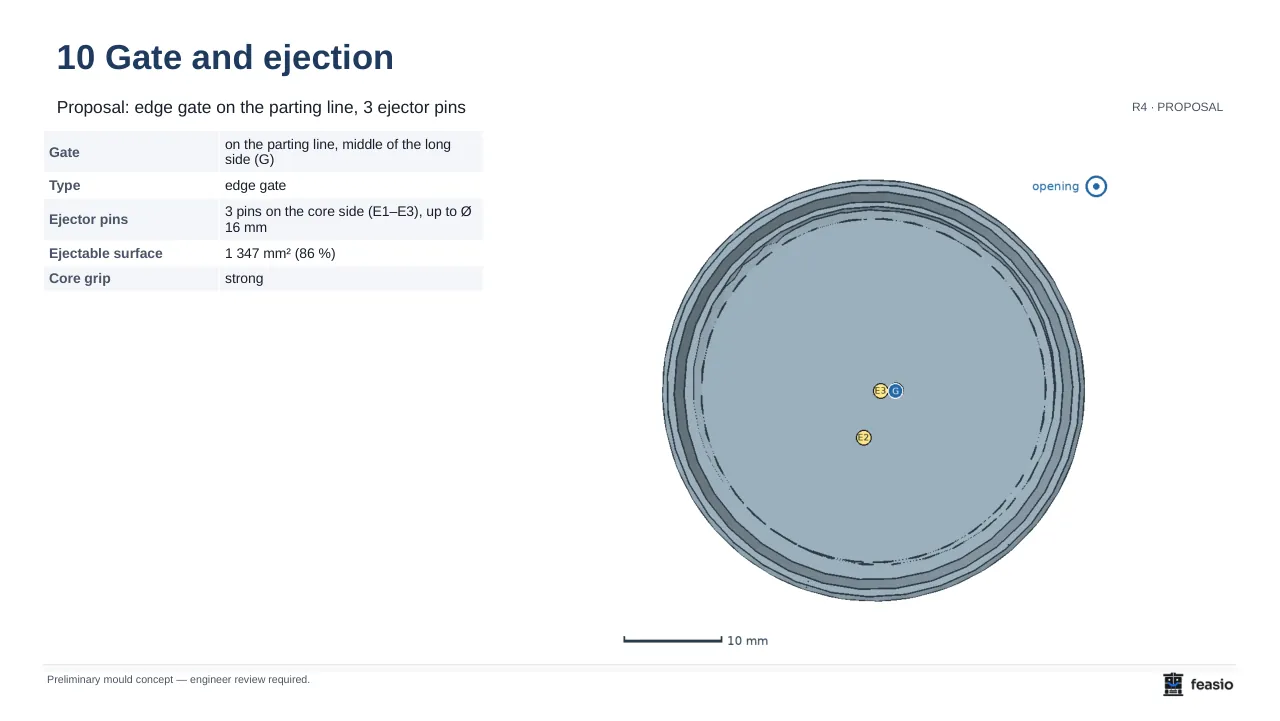
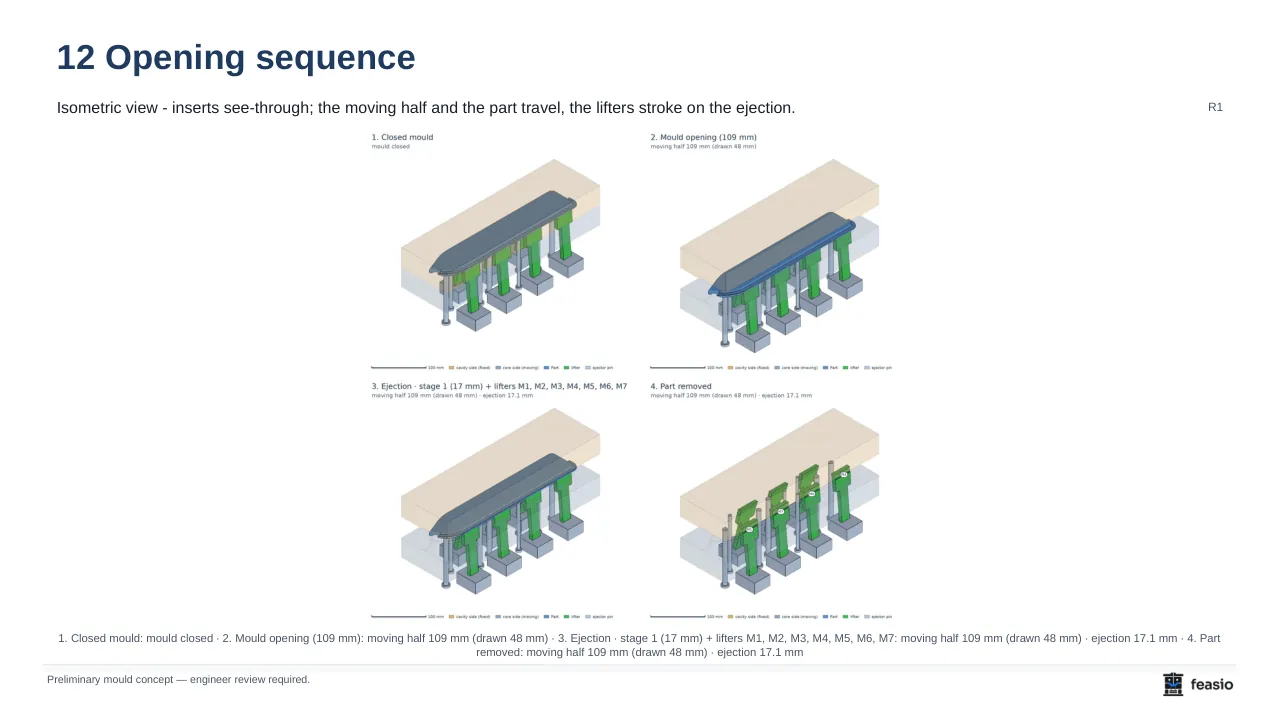
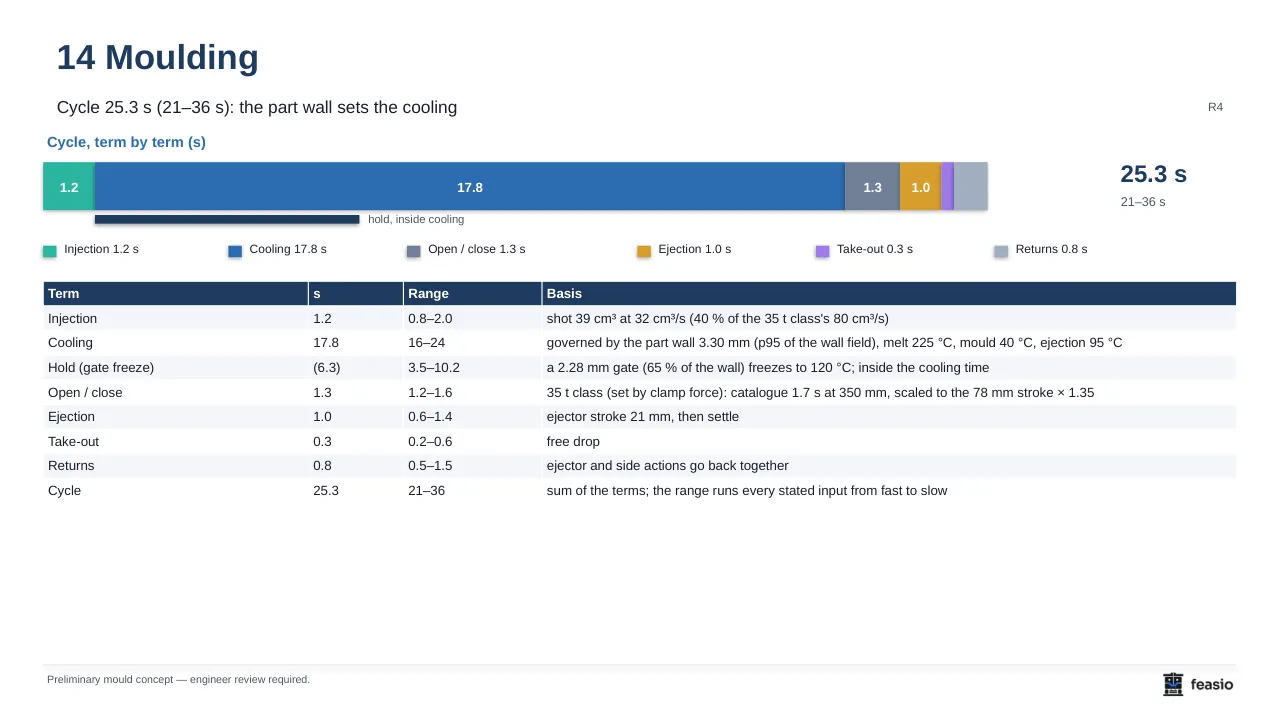
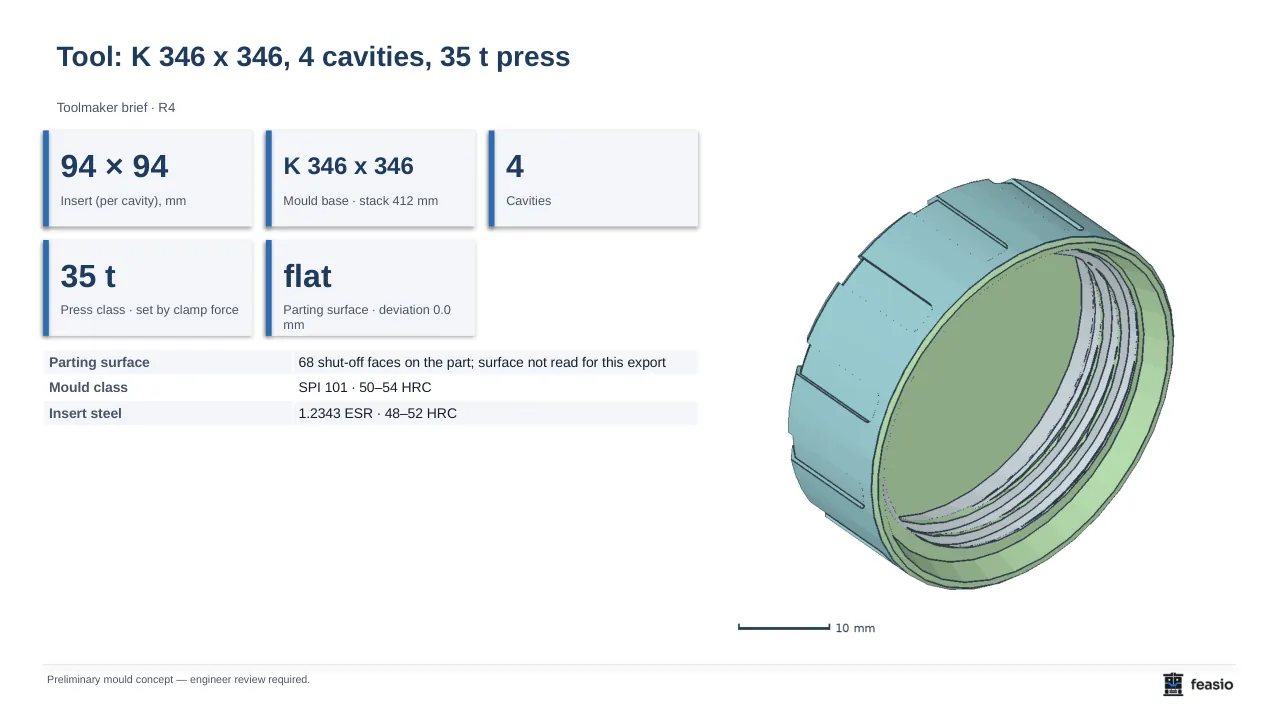
Die Bilder zeigen einen Shareware-Verschluss und öffentlich verfügbare, gescannte Automobilteile. Es wird keine Kundengeometrie gezeigt, Teilenummern wurden entfernt.
Toleranzprüfung an der Kundenzeichnung – nach ISO 20457
Feasio liest in Minuten jedes tolerierte Maß aus der PDF-Zeichnung: die Textebene, bei gescannten Blättern und GD&T-Rahmen per Bilderkennung. Jedes Maß wird an der eigenen Streuung des Werkstoffs (Schwindungsstreuung, Anisotropie, Temperatur) und an den Toleranzgruppen der ISO 20457:2018 gemessen. Auffällige Maße werden im Werkzeugbau-Brief mit den Zahlen eingekreist.
- Beispiel: PP streut ±0,20 mm auf 200 mm; die Zeichnung verlangt ±0,02 mm.
- Meldet Allgemeintoleranzen für Metall (ISO 2768) an einem Kunststoffteil.
- Meldet enge Toleranzen über die Trennebene hinweg.
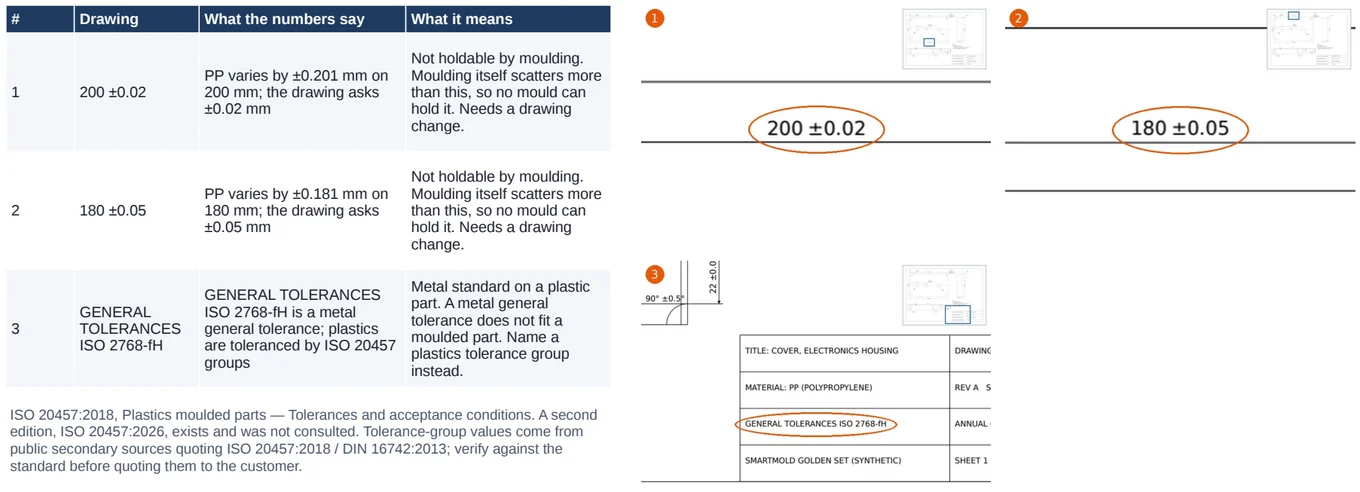
ISO 20457:2018, Plastics moulded parts — Tolerances and acceptance conditions.
Wonach es arbeitet und wo es aufhört
Der Bericht nennt die Quelle jedes Werts und was er nicht abdeckt. Erst das erlaubt einem Ingenieur, mit seinem Namen dafür einzustehen.
Wie es entscheidet
- Zuerst schnell, exakt dort, wo entschieden wird. Säulenscans und Netze reihen die Optionen; exakte B-Rep-Geometrie und Netz-Booleans bestätigen die gewählte.
- Grau, wo unsicher. Ist ein Wanddickenwert unsicher, zeigt die Karte Grau statt einer plausiblen Zahl.
- Gleiche Eingabe, gleiche Antwort. Das Messnetz ist deterministisch, jedes Ergebnis trägt seine Prüfsumme.
- Geometrie ohne Sprachmodell. Messungen und Regeln laufen ohne KI. Die KI liest an den Entscheidungspunkten dieselben Zahlen, ihre Auswahl ist gekennzeichnet.
Bezüge
- SPI-Formenklassen 101–105
- Werkzeugklasse aus der Zyklenzahl des Programms.
- VDI 3400 Textur
- Zusätzliche Entformungsschräge je Texturgrad auf texturierten Flächen.
- Normalien-Größen für Formaufbauten
- Der Werkzeugbauraum auf Standard-Plattengrößen.
- Werkzeugstähle nach Werkstoffnummer (W.-Nr.)
- Stahl und Härte je Komponente, z. B. 1.2343 ESU bei 48–52 HRC für die Formeinsätze.
- Werkstoffdaten
- Schwindung, Entformungsschräge und Wanddickengrenzen je Werkstofffamilie.
Was es nicht leistet
- Es ist keine Füllsimulation. Einfallstellen und Hot Spots sind geometrische Screenings.
- Es nennt weder einen Werkzeugpreis noch eine Lieferzeit.
- Es erzeugt noch kein Produktions-CAD der Formeinsätze.
- Es ersetzt nicht die Prüfung und Freigabe durch den Werkzeugkonstrukteur.
- Es hat noch keine Sicherheitszertifizierung, etwa nach ISO 27001 oder TISAX.
Gemessene Zeiten
Dauer der DFM-Analyse in unserem Benchmarklauf vom 2. Oktober 2026 auf einem Entwicklungs-Laptop mit 4-GB-NVIDIA-GPU. Im Betrieb läuft eine Server-GPU; andere Hardware ergibt andere Zeiten.
| Teil | Werkstoff | DFM-Stufe |
|---|---|---|
| Verschlusskappe | PP | 57 s |
| PET-Preform | PET | 52 s |
| Automobil-Außenteil | PP | 91 s |
| Große Automobil-Luftführung | PP-TF20 | ≈ 9 min |
Wanddicke, Werkzeuginnenleben und Berichte sind eigene Stufen mit eigenen Zeiten. Jede Stufe protokolliert ihre Dauer, der Pilot misst sie an Ihren Teilen.
Für wen es gedacht ist
Inhaber eines Werkzeugbaus
Ein kalkulierbares Konzept am Tag, an dem die Anfrage eingeht.
Werkzeugkonstrukteur
Der Routine-Durchgang erledigt, die Entscheidungen bleiben bei Ihnen.
Technischer Leiter im Spritzgussbetrieb
DFM-Rückmeldung an Ihren Kunden, bevor Sie einen Preis nennen.
Werkzeugingenieur bei OEM oder Tier-1
Ein einheitlicher Bericht für jedes Lieferantenteil.
Der Pilot: drei Monate an den Teilen, die Sie gerade anbieten
Bringen Sie die Anfragen auf Ihrem Tisch mit, und ein Teil, das Sie letztes Jahr angeboten haben und dessen Ausgang Sie kennen. Wir richten Feasio mit Ihnen ein, rechnen die Teile gemeinsam und messen, was es an Ihrer Angebotserstellung ändert.
Enthalten
- Einführung an Ihren eigenen Teilen, wir sitzen mit dabei
- Der volle Funktionsumfang für 3 Monate
- Ein wöchentlicher Termin mit den Entwicklern von Feasio
- Ihre Werkstoff- und Schrägenregeln im Produkt hinterlegt
- Echtes Mitspracherecht, was als Nächstes gebaut wird
Warum drei Plätze
Wir arbeiten jede Woche mit jedem Pilotteam. Bei drei Teams können wir das ordentlich tun.
3 Plätze · zuerst Ungarn
Pilotplatz anfragen- Wir unterschreiben Ihre Geheimhaltungsvereinbarung vor dem ersten Teil.
- Ihre Teile werden auf unseren eigenen Servern verarbeitet und nicht an Dritte weitergegeben.
Fragen
Ersetzt Feasio den Werkzeugkonstrukteur?
Nein. Es liefert ein Vorkonzept: die Richtung, die Befunde, die Mechanismen und den Werkzeugbauraum, jeweils mit Grundlage. Ihr Konstrukteur prüft jede Entscheidung, und der Bericht kennzeichnet, was gemessen, was angenommen wurde und was auf Prüfung wartet.
Wie weit kann ich den Zahlen trauen?
Jeder Wert trägt Quelle und Einheit. Die Optionen werden mit schnellen Scans gereiht, die gewählte Richtung wird an der exakten CAD-Geometrie bestätigt. Unsichere Werte erscheinen grau und werden nicht aufgefüllt. Schätzungen wie die Zykluszeit kommen als Bereich.
Wie lange dauert ein Teil?
In unserem Benchmark dauert die DFM-Stufe für eine Verschlusskappe etwa eine Minute, für eine große Automobil-Luftführung etwa neun Minuten. Die ganze Kette bis zum Bericht dauert länger und hängt vom Teil ab. Der Pilot misst es an Ihren Teilen.
Die CAD-Daten meiner Kunden sind vertraulich. Wohin gehen sie?
Im Pilot werden Ihre Teile auf unseren eigenen Servern verarbeitet und nicht an Dritte weitergegeben. Wir unterschreiben Ihre Geheimhaltungsvereinbarung. Eine Zertifizierung wie ISO 27001 oder TISAX haben wir noch nicht.
Nennt es den Werkzeugpreis?
Nein, mit Absicht. Es liefert, woraus ein Angebot entsteht: SPI-Klasse, Bauraum, Stähle, Mechanismen, Kavitätenzahl, Maschinengröße und Zyklusbereich. Der Preis bleibt in Ihrer Kalkulation.
Ist es eine Füllsimulation?
Nein. Einfallstellen, Knotenpunkte und Hot Spots werden geometrisch gegen die Grenzen des Werkstoffs geprüft, die Zykluszeit ist ein geschätzter Bereich. Wo Füllung oder Verzug zählen, rechnen Sie Ihre Simulation; Feasio zeigt, wo Sie hinschauen sollten.
Welche Mechanismen beherrscht es?
Schrägauswerfer, Schieber, Kernzüge, gegenläufige Schrägauswerferpaare (V-Paare), Spreizkerne, zweistufiges Auswerfen, Ausschraubkerne und Zwangsentformung für Elastomere wie TPU, TPE und LSR. Innere Hinterschnitte gehen an Schrägauswerfer, weil ein Schieber nicht ins Teilinnere reicht.
Wo kommt die KI ins Spiel?
Nur an den Entscheidungspunkten. Sie liest dieselben gemessenen Zahlen wie die Regeln und stellt ihre Einschätzung neben die Empfehlung; ihre Auswahl ist gekennzeichnet. Geometrie und Messungen laufen ohne Sprachmodell.
Warum ein begrenzter Pilot und kein offener Test?
Weil wir es mit Ihnen an Ihren Teilen einrichten und uns jede Woche treffen. Für drei Teams schaffen wir das ordentlich.
In welchen Sprachen gibt es die Berichte?
Ungarisch und Englisch, als Kundenfassung, interne Fassung und Werkzeugbau-Briefing, in PPTX und PDF. Diese Website gibt es auch auf Deutsch, Italienisch und Japanisch; Berichte in diesen Sprachen gibt es noch nicht.
Gebaut mit
Exakte CAD-Geometrie, wo die Entscheidung sie braucht, GPU-Rechnen, wo es auf Geschwindigkeit ankommt.
- NVIDIA® CUDA® GPU-Rechnen für Strahl- und Spaltenscans des Bauteils.
- Open CASCADE Technology Exakte B-Rep-Geometrie: CAD-Import, Strahlverfolgung auf den Flächen, der Nachweis der Entformbarkeit.
- Intel® Embree Strahlverfolgung auf dem Messnetz zur Rangfolge der Entformungsrichtungen.
- Manifold Exakte Netz-Booleans für das Werkzeuginnenleben: Formeinsätze, Köpfe, Taschen.
- PostgreSQL® Projekte, Entscheidungen und ihr Verlauf.
- Python® Regelwerk, Messungen und der Berichtsgenerator.
- React und three.js Die Oberfläche und der 3D-Viewer.
- AMD Ryzen™ Prozessoren CPU-Rechenleistung für die Geometrie-Jobs.
- Cloudflare® Auslieferung dieser Website am Netzwerkrand.
Produktnamen bezeichnen die von uns verwendete Technologie. Sie bedeuten keine Billigung oder Partnerschaft durch ihre Inhaber.